



想要更直观地感受QT450球铁板厂家电话产品的魅力吗?那就赶紧点击视频,开启你的采购之旅吧!
以下是:福建龙岩QT450球铁板厂家电话的图文介绍


福建龙岩本地亿锦铸铁型材有限公司专业提供福建龙岩球墨铸铁棒现货,福建龙岩铸铁棒生产厂家灰铸铁消失模铸造充型过程中流动金属前沿呈放射弧线状向前充填。 2试验条件下,工艺因素对充型速度影响作用由大到小的顺序为:负压度,模样 西安理工大学硕士学位论文 密度,浇注温度,金属液静压头,模样厚度,涂层透气性,内浇道面积。另外 3 负压度是影响充型形态和充型速度的关键因素。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 锰量的增加:片状石墨长度变短,宽度稍有增加,弯曲程度加大,石墨端部钝化,对基体的割裂作用减弱,细片状珠光体含量略有增加,珠光体层片间距减小,试样的抗拉强度和硬度逐渐增大,当含氮量为0.012%,含锰量为1.24%时,试样的抗拉强度和硬度达到大值,分别为395MPa和260HBW。当铁液中含氮量≥0.011%时,铸件表面下开始出现气孔缺陷。 在适当含氮量(0.0080%左右)基础上。


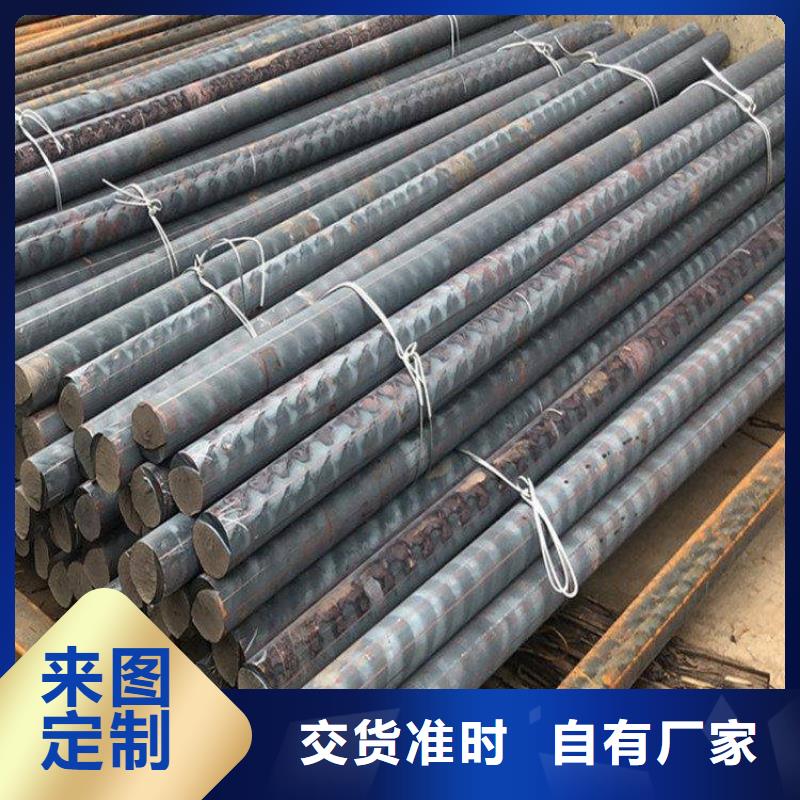
福建龙岩亿锦铸铁型材有限公司专业提供福建龙岩球墨铸铁棒现货,福建龙岩铸铁棒生产厂家的铸铁型材生产中常采用加冷铁或冷铁加水冷等方法,这样把表层的缩松赶到铸件内部,机械加工后,缩松就不会暴露出来。但是随着对铸件质量要求的提高,客户不仅对铸件的外观有要求,而且对铸件内在质量的要求也不断提高。对生产的铸件要求进行无损探伤,这样躲在铸件内部的缩松就会被发现。因此,从根本上铸件内部的缩松缺陷是今后企业所希望达到的目标。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。
D型和H型除缩剂可以明显减少铸件内部的缩松缺陷,G型和I型除缩剂使球墨铸铁铸件内部的缩松缺陷明显向上表面集中。曲轴试块竖置时,随着加入量的增加,缩松缺陷整体向上表面集中,缩松缺陷面积先逐渐减少后又逐渐增加,不能完全曲轴试块内部的缩松缺陷;曲轴试块横置时,底部左右两侧添加除缩剂并配合顶部加冒口的工艺方案,可完全球墨铸铁铸件内部的缩松缺陷。各种球墨铸铁复合除缩剂对石墨的球化程度、铸件的力学性能及珠光体含量均无明显影响,但可使铸件局部晶粒细化。
D型和H型除缩剂可以明显减少铸件内部的缩松缺陷,G型和I型除缩剂使球墨铸铁铸件内部的缩松缺陷明显向上表面集中。曲轴试块竖置时,随着加入量的增加,缩松缺陷整体向上表面集中,缩松缺陷面积先逐渐减少后又逐渐增加,不能完全曲轴试块内部的缩松缺陷;曲轴试块横置时,底部左右两侧添加除缩剂并配合顶部加冒口的工艺方案,可完全球墨铸铁铸件内部的缩松缺陷。各种球墨铸铁复合除缩剂对石墨的球化程度、铸件的力学性能及珠光体含量均无明显影响,但可使铸件局部晶粒细化。

福建龙岩亿锦铸铁型材有限公司专业提供福建龙岩球墨铸铁棒现货,福建龙岩铸铁棒生产厂家的铸铁型材在铸造过程中经常产生气孔、渣孔、夹砂、缩孔、裂缝,浇铸不足等缺陷.而在使用部门,由于超负荷,机械事故以及自然损坏等原因,造成铸铁机件的损坏也很多,对这些有缺陷件及损坏件,应根据铸铁的特点,采取相应的补焊工艺进行修复.在所有的铸铁中,灰铸铁应用广泛(导轨、机床底座、工作台、气缸、阀门、齿轮等).由于补焊的要求及补焊对象不同,灰铸铁有多种补焊方法,但目前我国常用的方法是焊条电弧焊和气焊.由于电弧焊焊条比较昂贵,一般用于补焊厚大的铸件;气焊缝的材质、性能、颜色等和母材相近、设备简单、取材容易,适于补焊中、小型薄壁件.气焊火焰比电弧焊低,加热和冷却速度比较缓慢,加热程度和加热时间可以控制,这些都有利于石墨化.对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。拉坯工艺参数为输出的控制模型。仿真实验表明本文建立的拉坯工艺参数GA-BP神经网络控制模型可以用于拉坯工艺参数自适应整定,所获得拉坯工艺参数能够用于实际生产系统,实现高质量、率的铸铁型材水平连铸拉坯生产。,不利于铁液质量的稳定;(2)w(RE)量高,会引起大断面的轧辊内部产生碎块状石墨;(3)根据铸件大小,适当控制球化处理温度和浇注温度,有利于避免产生球化衰退和孕育衰退等现象;(4)采用复合孕育剂、多次孕育和随流孕育等方法强化孕育处理,有利于增加石墨核心,改善球化效果,增加石墨数量。


福建龙岩亿锦铸铁型材有限公司专业提供福建龙岩球墨铸铁棒现货,福建龙岩铸铁棒生产厂家加入适量Zr使其组织细化,有利于高铬铸铁型材力学性能的大幅度提高,终提高高铬铸铁篦条使用性能。此外,篦条制造中还采用了过滤处理工艺,以减少铸造组织中的夹杂物数量,提高铸铁的强度、韧性和抗氧化性。国产改进型高铬铸铁篦条在450 m2大型烧结机台车上使用,篦条消耗9-12 g使用寿命超过3年。
对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。一般,在铁碳合金的结晶过程中,因为渗碳体的含碳量69%)比石墨的含碳量(100%)更接近于合金成分的含碳量5%o%),析出渗碳体时所需的原子扩散量较小,渗碳体的晶核易形成,所以自合金液体或奥氏体中析出的是渗碳体而不是石墨。当采用等温淬火热处理时,通过等温淬火热处理工艺可使高铬铸铁得到马氏体与针状下贝氏体为主的基体组织。
对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。一般,在铁碳合金的结晶过程中,因为渗碳体的含碳量69%)比石墨的含碳量(100%)更接近于合金成分的含碳量5%o%),析出渗碳体时所需的原子扩散量较小,渗碳体的晶核易形成,所以自合金液体或奥氏体中析出的是渗碳体而不是石墨。当采用等温淬火热处理时,通过等温淬火热处理工艺可使高铬铸铁得到马氏体与针状下贝氏体为主的基体组织。


面向未来,亿锦天泽钢铁(龙岩市分公司)将继续以为用户创造价值为己任,以【龙岩就近q550高强板厂家、福建龙岩本地附近球墨铸铁棒、福建龙岩就近耐候钢板厂】产品质量为核心、以优质服务为重点,以精细化管理为保障,以创新驱动为动力,追求市场较大化,与海内外客商一道,携手并进,在发展中共赢,在共赢中发展,努力实现融通天下!


福建龙岩亿锦铸铁型材有限公司专业提供福建龙岩球墨铸铁棒现货,福建龙岩铸铁棒生产厂家中国铸态球墨铸铁型材生产达到了较高水平。与之相适应的包外脱硫、双联法熔炼、瞬时孕育、孕育块技术以及音频检测和热分析快速分析等技术的采用,则标志着中国大量流水生产汽车铸件的技术水平与先进水平的差距正在缩小。试验研究了大断面(壁厚大于120mm)球墨铸铁的冶金因素以及相应的生产工艺措施。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。中国已相继建成几个球墨铸铁管厂,且近几年还将有几个球墨铸铁管厂建成。2000年,中国年产离心铸造球墨铸铁管达90万吨。此外,中国自行研制的水平连续铸造球墨铸铁型材生产线已通过鉴定,并已有多家企业投产。再加上中国引进的一条生产线,至2002年,中国年产球墨铸铁型材的能力达数万吨。


